Jak wstępnie przycięte krążki foliowe do sziszy usprawniają pracę w salonie z fajkami wodnymi
Jakie wstępnie wycięte krążki foliowe Shisha faktycznie rozwiązują
Każdy salon z fajkami wodnymi, dystrybutor lub prywatne miejsce, w którym pakowane są duże miski, napotyka to samo wąskie gardło: ręczne cięcie folii. Pracownik odrywa arkusz z rolki, rozciąga go nad miską, odcina nadmiar i po kolei robi otwory wentylacyjne. Pomnóż to przez dziesiątki misek dziennie, a koszt pracy stanie się wymierny, a nie teoretyczny.
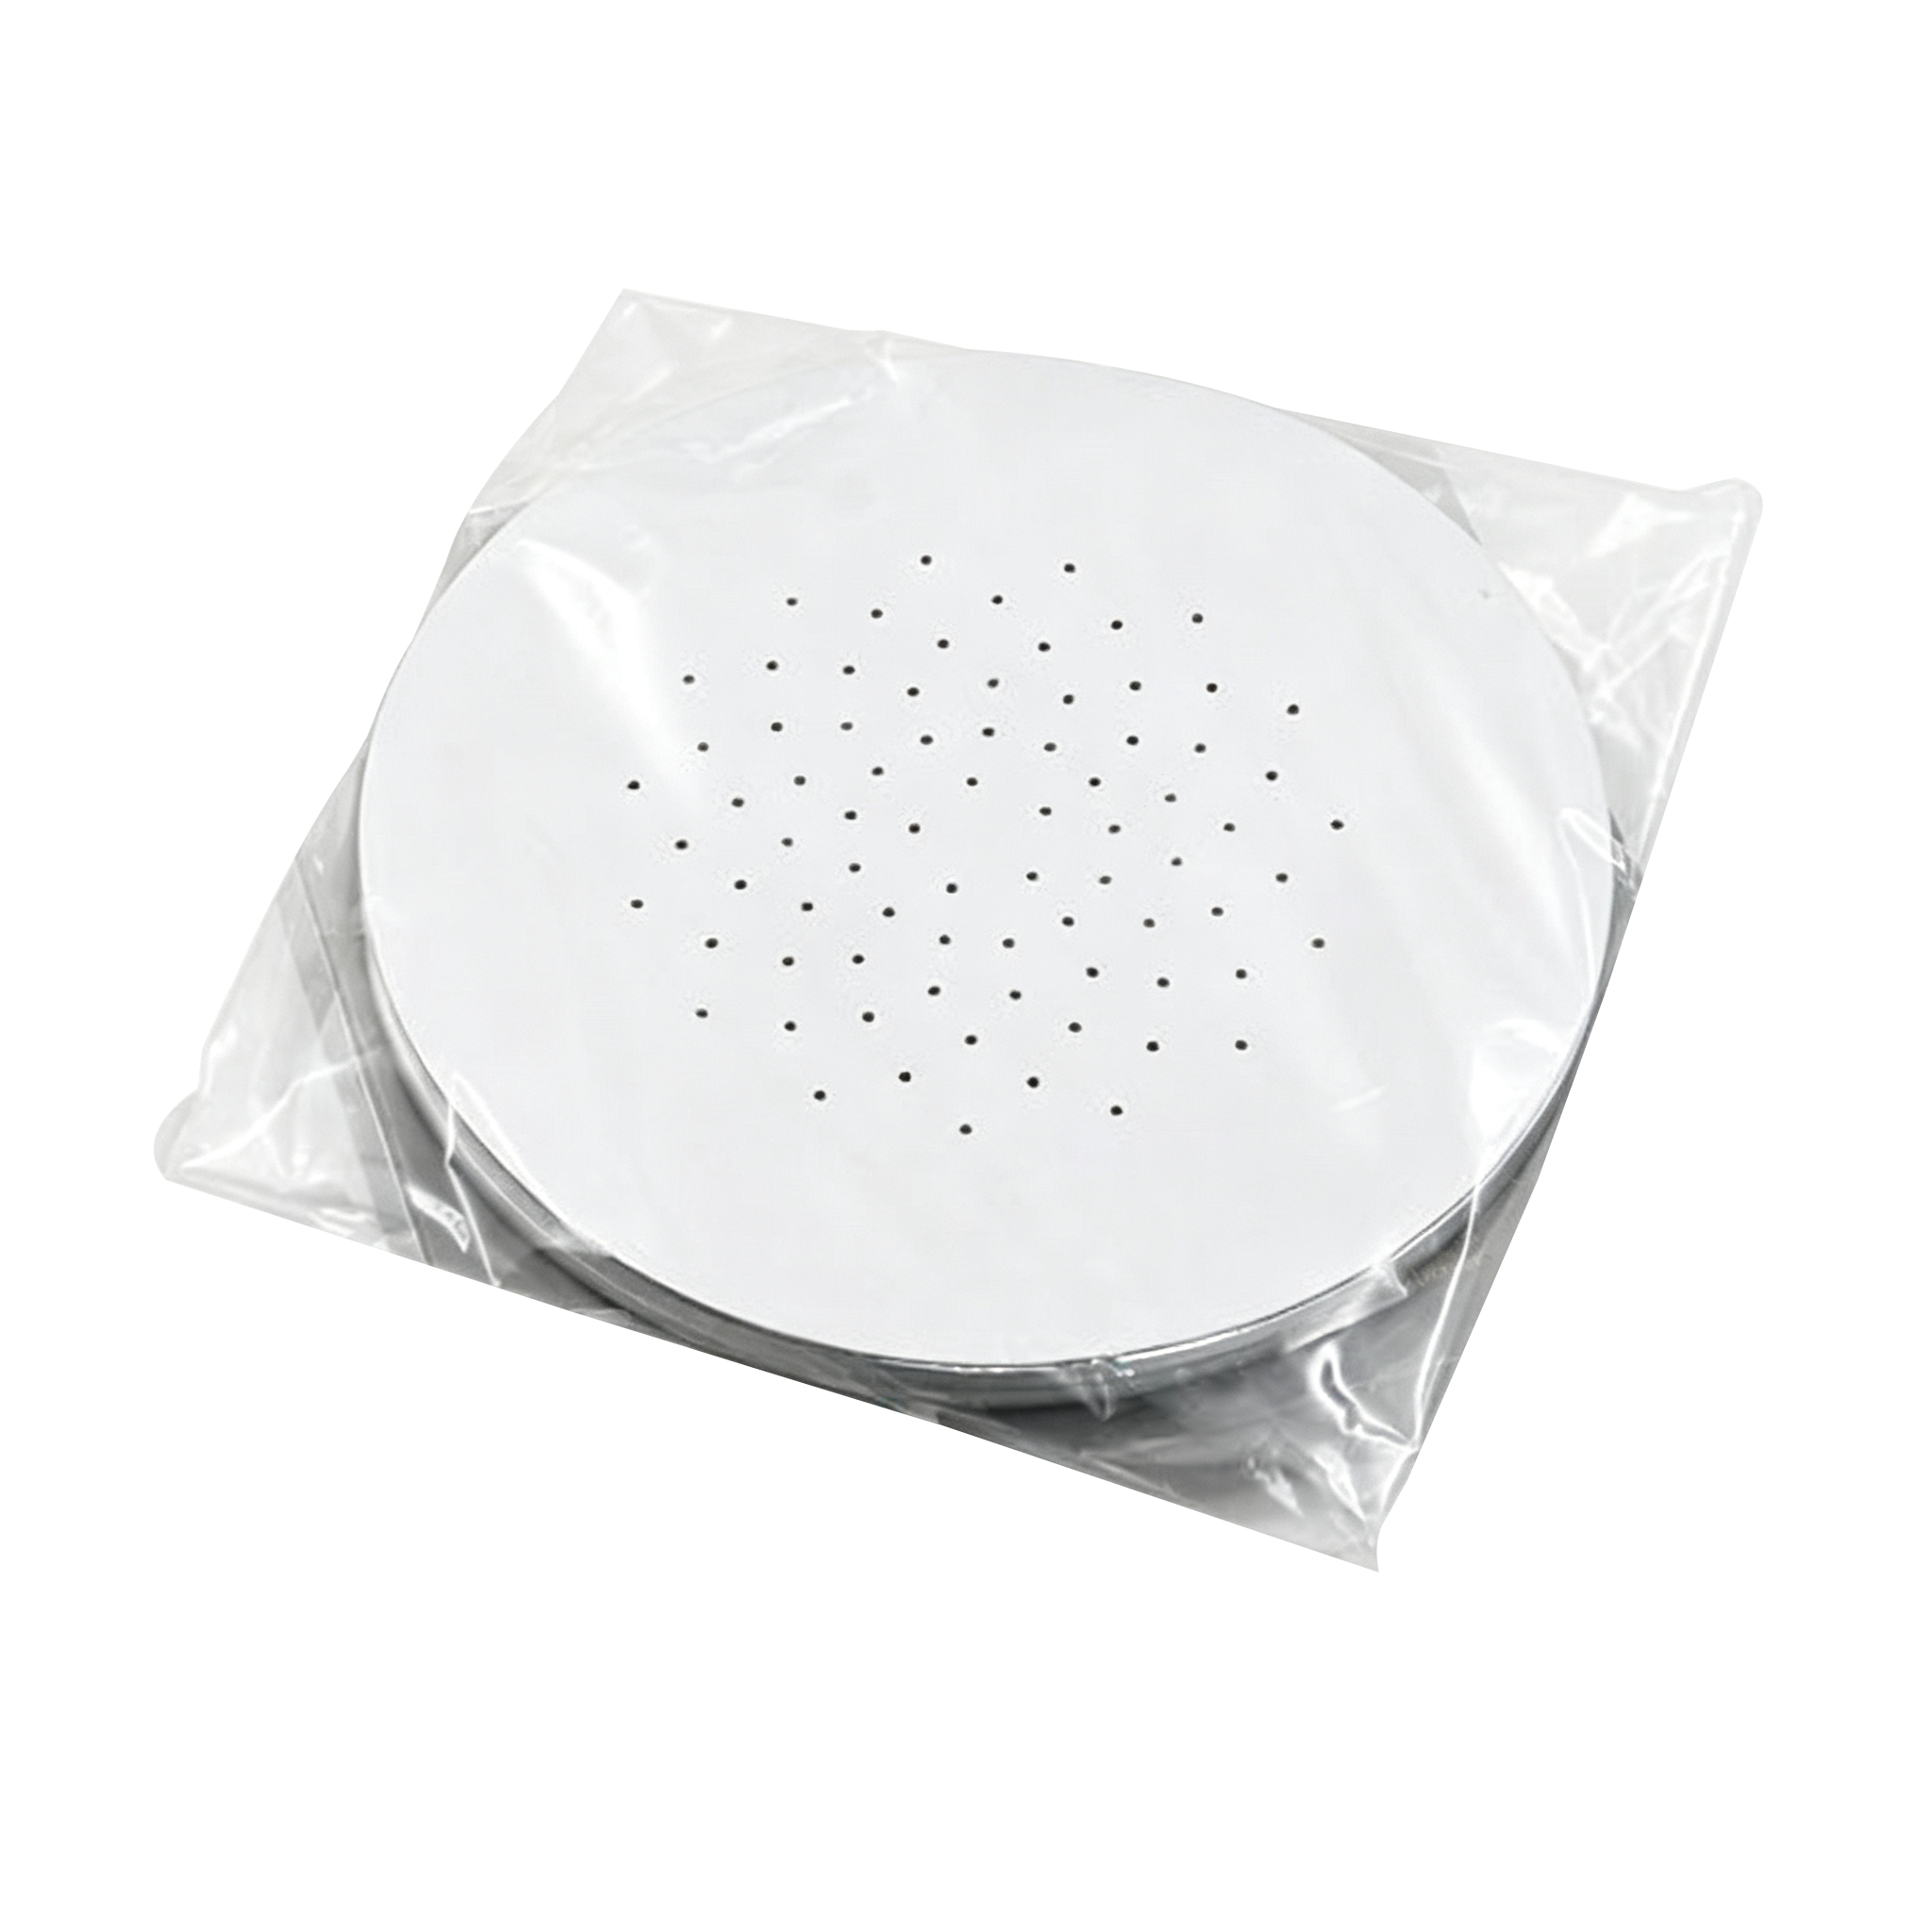
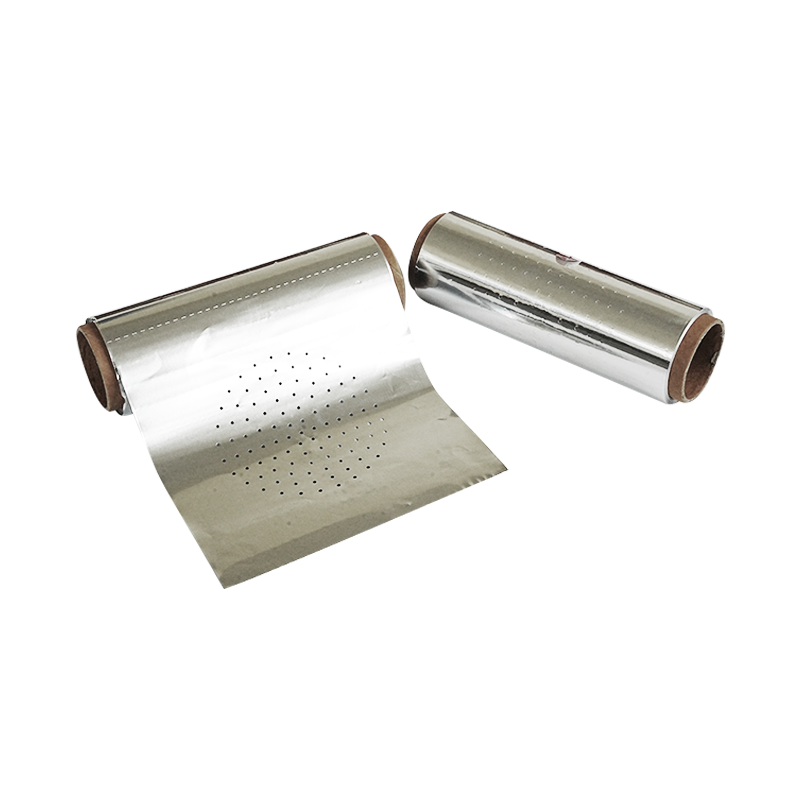
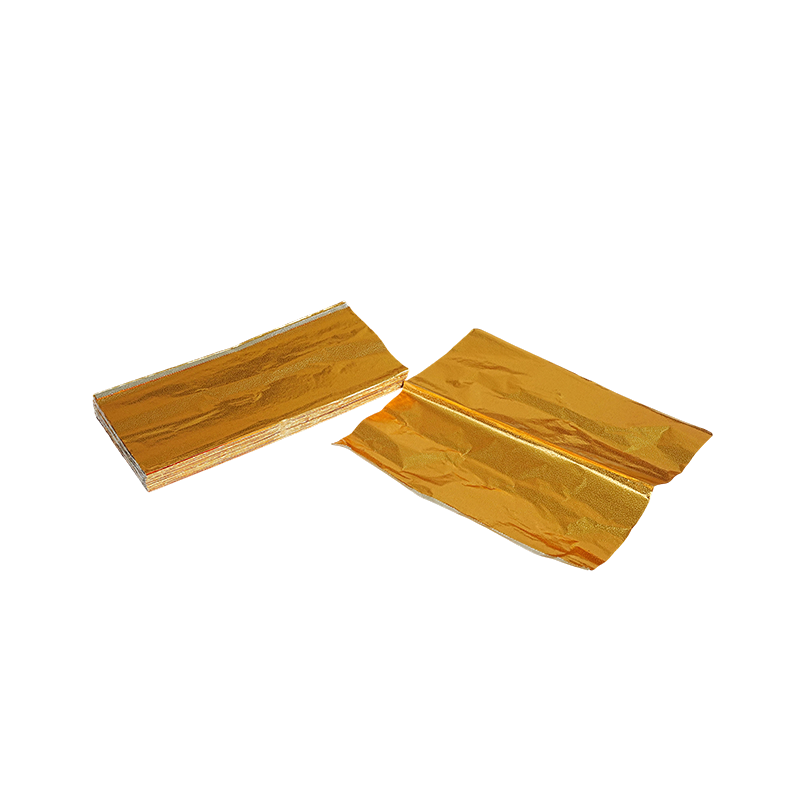
Wstępnie wycięte krążki foliowe Shisha OEM całkowicie usuń ten powtarzający się krok. Zamiast płaskiej rolki, materiał jest dostarczany w postaci indywidualnie dobranych krążków, już dziurkowanych ze spójnym wzorem wentylacji, gotowych do rozciągnięcia i zabezpieczenia bez jednego cięcia wykonywanego na miejscu. Przesunięcie wydaje się niewielkie, dopóki nie zostanie zmierzone z rzeczywistą wydajnością, co szczegółowo omówiono w tym przewodniku.
Kluczowy punkt: Płyty nacięte nie są formatem nowości. Są to decyzje związane z łańcuchem dostaw, które przenoszą pracę związaną z cięciem i wykrawaniem z punktu użycia z powrotem do punktu produkcji, gdzie można ją zautomatyzować i ujednolicić.
Jak produkcja OEM zamienia rolki w gotowe dyski
Zrozumienie sekwencji produkcyjnej pomaga kupującym ocenić dostawców nie tylko pod kątem ceny. Proces składa się z czterech etapów, z których każdy wpływa na stałą grubość gotowego dysku, dokładność układu otworów i jakość krawędzi.
Odwijanie i kontrola cewki
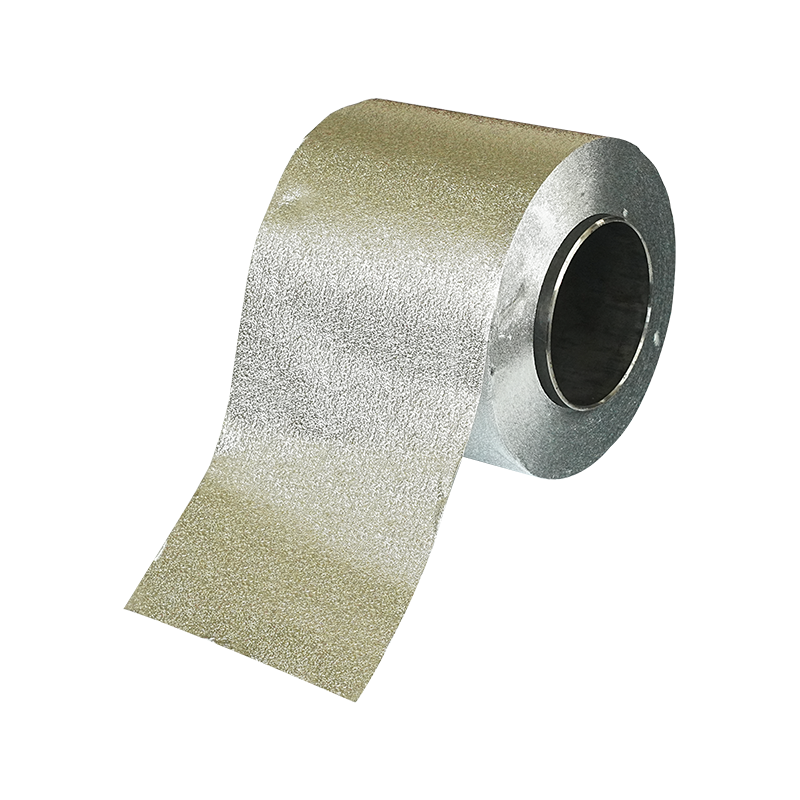
Surowa folia dociera w postaci zwoju i przechodzi przez odwijak, gdzie w sposób ciągły sprawdzana jest grubość i wykończenie powierzchni. Wszelkie odchylenia wykraczające poza przyjętą tolerancję są oznaczane, zanim materiał dotrze do etapu wykrawania, co zapobiega dziedziczeniu przez całą partię płyt defektu, który ujawnia się dopiero pod wpływem ciepła.
Wykrawanie obrotowe do wentylacji
Wentylację stosuje się przy użyciu obrotowych narzędzi wykrawających, a nie ręcznych wibratorów. Jest to etap, który najbardziej wpływa na spójność przepływu powietrza w gotowej misce. Liczba otworów, odstępy i średnica są ustawiane mechanicznie, więc krążek pierwszy i dziesięciotysięczny z tej samej partii zachowują się tak samo po nałożeniu folii na misę.
Cięcie tarczy do stałej średnicy
Po ustaleniu schematu wentylacji materiał jest cięty na pojedyncze koła o stałej średnicy dopasowanej do standardowych rozmiarów mis. Ponieważ średnicę ustala się za pomocą narzędzia, a nie ręcznie, każdy krążek w opakowaniu pasuje do tego samego wymiaru miski bez przycinania.
Układanie, liczenie i pakowanie
Gotowe dyski są układane w stosy, liczone i zamykane w opakowaniach odpornych na wilgoć. Dokładność liczenia ma tu większe znaczenie, niż mogłoby się wydawać: salon zamawiający masowo potrzebuje przewidywalnych ilości w opakowaniu, aby zaplanować zapasy bez konieczności ręcznego przeliczania każdej przesyłki.
Dlaczego gotowe do użycia arkusze folii zmieniają codzienne czynności?
Gotowe do użycia arkusze folii do fajki wodnej wpływają bezpośrednio na trzy zmienne operacyjne: czas pracy przypadający na miskę, odpady generowane w ciągu zmiany oraz konsystencja samej sesji palenia. Każdy z nich warto rozbić osobno, ponieważ różnią się one w zależności od wielkości obiektu.
Czas pracy szybko się sumuje przy dużej objętości
Pojedynczy salon przygotowujący od 60 do 100 misek w pracowitą noc może stracić znaczną część czasu personelu na samo ręczne przygotowywanie folii. Wstępnie nacięte dyski eliminują etapy cięcia i wykrawania, pozostawiając jedynie elastyczny i bezpieczny ruch, który jest szybszy i wymaga mniejszego szkolenia dla nowego personelu.
Redukcja odpadów z cięcia o stałej średnicy
Folia cięta ręcznie z rolki prawie zawsze powoduje powstawanie ścinków, ponieważ laska tnie obficie, aby uniknąć wyczerpania się miski. Tarcze o stałej średnicy są od początku dopasowywane do wielkości miski, więc problem związany z odpadami jest projektowany, a nie rozwiązywany po fakcie.
Spójność sesji dla klienta
Przepływ powietrza przez folię jest jedną z największych zmiennych wpływających na faktyczne spalanie miski. Kiedy otwory wentylacyjne są szturchane ręcznie, odstępy i rozmiar otworów różnią się w zależności od miski, co zmienia opór zaciągania i rozkład ciepła. Wycięty maszynowo wzór utrzymuje tę zmienną na stałym poziomie, co dla stałych klientów ma większe znaczenie, niż większość lokali zdaje sobie z tego sprawę.
Ręcznie cięta folia a wstępnie przycięte krążki: bezpośrednie porównanie
Poniższa tabela przedstawia praktyczne różnice, jakie kierownik ds. zakupów lub operator saloników wziąłby pod uwagę przy podejmowaniu decyzji pomiędzy kontynuowaniem korzystania z rolek a przejściem na format wstępnie przycięty.
| Czynnik | Ręcznie cięta folia w rolce | Wstępnie przycięte krążki foliowe |
|---|---|---|
| Czas przygotowania na miskę | Wyższe, zależy od umiejętności personelu | Niższy, consistent across staff |
| Konsystencja otworu wentylacyjnego | Zmienne, szturchane ręcznie | Stałe, dziurkowane maszynowo |
| Odpady materiału na misę | Wyższe, przycięte ścinki | Niższy, sized to bowl diameter |
| Wymagane szkolenie dla nowego personelu | Umiarkowane do wysokiego | Minimalne |
| Najlepiej nadaje się do | Bardzo mała objętość lub niestandardowe kształty misek | Średnia i duża objętość, standardowe rozmiary misek |
Żaden format nie jest uniwersalnie lepszy. W przypadku obiektów o nietypowej geometrii mis lub wyjątkowo małej objętości w nocy tabor nadal może być uznawany za bardziej elastyczny. Gdy objętość przekroczy kilkadziesiąt misek dziennie, stały czas przygotowania wstępnie przyciętych krążków zaczyna przeważać nad tą elastycznością.
Specyfikacje techniczne do potwierdzenia przed zakupem
Nie wszystkie wstępnie przycięte krążki foliowe mają tę samą tolerancję. Nabywcy oceniający dostawcę powinni zażądać konkretnych danych, a nie polegać na ogólnych twierdzeniach marketingowych. Kategorie poniżej opisują, co faktycznie wpływa na wydajność w misce.
| Specyfikacja | Co potwierdzić |
|---|---|
| Zakres grubości folii | Stała grubość w całej partii, a nie tylko w próbkach |
| Opcje średnicy dysku | Dopasuj do typowych rozmiarów misek używanych w obiekcie lub przez klientów końcowych |
| Liczba i układ otworów wentylacyjnych | Stała gęstość wzoru dostosowana do zamierzonego rodzaju węgla drzewnego |
| Format opakowania | Uszczelniony rękaws or resealable packs sized for storage space |
| Minimalna ilość zamówienia | Warstwowe w oparciu o niestandardową średnicę dysku lub wzór otworów |
Żądania dotyczące niestandardowych średnic i wzorów otworów
W przypadku dystrybutorów zaopatrujących się pod własną etykietą, z prośbą o: Okrągłe, dziurkowane opakowanie na sziszę Budowa na określoną średnicę i gęstość otworów jest zwykle możliwa, ale ma to wpływ na minimalną wielkość zamówienia. Mniejsze niestandardowe serie zazwyczaj wiążą się z wyższym kosztem jednostkowym, ponieważ oprzyrządowanie musi zostać dostosowane do niestandardowego rozmiaru.
Stabilność przechowywania i przechowywania
Zapakowane dyski należy przechowywać z dala od bezpośredniej wilgoci i ekstremalnych wahań temperatur. Folia sama w sobie jest stabilna, ale materiał opakowaniowy i wszelkie przekładki ochronne mogą ulegać degradacji szybciej niż metal, jeśli są przechowywane w wilgotnych pomieszczeniach na zapleczu.
Punkty kontroli jakości, o które warto zapytać
Ponieważ wstępnie przycięte krążki są produkowane masowo, zanim dotrą do miski, defekty wprowadzone podczas produkcji przenoszą się na całą partię. Zapytanie dostawcy, jak sobie radzi z następującymi punktami, daje jaśniejszy obraz niezawodności niż ogólne oświadczenie dotyczące jakości.
- Częstotliwość próbkowania grubości na etapie odwijania zwoju
- Harmonogram konserwacji oprzyrządowania dla obrotowego urządzenia wykrawającego
- Śledzenie współczynnika odrzuceń w przypadku niewyrównanych wzorów otworów
- Możliwość śledzenia partii od partii zwojów do gotowego opakowania
- Testowanie integralności plomb opakowania przed wysyłką
Praktyczna wskazówka: Poproś o pakiet próbny przed złożeniem zamówienia zbiorczego i sprawdź spójność odstępów między otworami na co najmniej dziesięciu krążkach wyciągniętych z różnych punktów opakowania, a nie tylko na górnej warstwie.
Najlepsze praktyki stosowania folii perforowanej w codziennej pracy
Przejście na format wstępnie wycięty zmienia nieco przebieg prac przygotowawczych. Poniższe kroki odzwierciedlają sposób, w jaki większość lokali o średniej wielkości dostosowuje swoje procedury pakowania misek.
- Dyski sceniczne w pobliżu stacji pakowania w oryginalnych opakowaniach, aby ograniczyć ich obsługę przed użyciem
- Wyśrodkuj krążek nad krawędzią miski przed dociśnięciem, zamiast rozciągać go od jednej krawędzi
- Zabezpiecz krawędź, lekko dociskając wokół krawędzi, zamiast naciągać folię, ponieważ wstępnie wycięta średnica uwzględnia już pokrycie
- Przed umieszczeniem węgla drzewnego upewnij się, że wzór otworów jest wyśrodkowany nad ubitym materiałem
- Zmieniaj zapasy, aby w pierwszej kolejności wykorzystać starsze opakowania, zwłaszcza w wilgotnych środowiskach przechowywania
Dopasowanie średnicy dysku do typu misy
Miski standardowe, miski phunnel i miski w stylu wirowym mają nieco inną średnicę obręczy. Trzymanie pod ręką dwóch lub trzech rozmiarów dysków pozwala na pokrycie większości standardowego wyposażenia bez konieczności wykonywania niestandardowych cięć w pracowite noce.
Często zadawane pytania
P1: Czym różni się wstępnie przycięty dysk od folii wyciętej na miejscu z rolki?
Wstępnie wycięta tarcza jest wykrawana i wymiarowana podczas produkcji przy użyciu stałego oprzyrządowania, co pozwala zachować stały odstęp i średnicę otworów wentylacyjnych w każdym urządzeniu. Cięcie folii na miejscu zależy od techniki personelu i różni się w zależności od miski.
P2: Czy można zamówić dyski perforowane o niestandardowych średnicach?
Tak, większość producentów oferuje opcje niestandardowych średnic i wzorów otworów, chociaż mniejsze serie niestandardowe zwykle mają wyższą minimalną wielkość zamówienia niż rozmiary standardowe.
P3: Czy użycie wstępnie przyciętej folii faktycznie zmienia sposób palenia miski?
Stałe odstępy między otworami wpływają na przepływ powietrza i dystrybucję ciepła, co wpływa na szybkość zasysania i spalania. Ponieważ wzór jest ustalany maszynowo, a nie ręcznie, sesje są zwykle bardziej przewidywalne od miski do miski.
P4: Jak należy przechowywać pocięte opakowania foliowe?
Przechowywać zapieczętowane opakowania w suchym miejscu, z dala od bezpośredniego źródła ciepła i wilgoci. Opakowanie i wszelkie przekładki ochronne są z reguły bardziej wrażliwe na wilgoć niż sama folia.
P5: Czy w przypadku mniejszych koncertów warto przejść na wstępnie nacięte dyski?
To zależy od liczby misek w nocy. Operacje o bardzo małej objętości mogą nie zapewniać wystarczających oszczędności czasu, aby zrównoważyć tę zmianę, podczas gdy obiekty pakujące dziesiątki misek dziennie zazwyczaj szybko zwracają koszty pracy.
P6: Co należy sprawdzić przed złożeniem zamówienia zbiorczego?
Poproś o pakiet próbek, potwierdź zgodność wymiarów i układu otworów na wielu dyskach oraz zweryfikuj jakość uszczelnienia opakowania przed przystąpieniem do pełnej serii produkcyjnej.
GOTOWY NA DOSTOSOWANIE SWOJEJ FOLII? SKONTAKTUJ SIĘ Z NAMI DZIŚ!
+86-13484112116
+86-13967339826
Nr 22, Zhijiang Road, miasto Zhouwangmiao, miasto Haining, miasto Jiaxing, prowincja Zhejiang, Chiny
Skontaktuj się z nami